En forskyvning på 0,8 mm i utstanset posisjon er nok til at et distribusjonssenter kan avvise en full bestilling av brettekartonger, selv når de trykte fargene samsvarer med den godkjente prøven. Detaljhandelskjøpere måler skiftet, logger det mot en tilbakeføring og holder leverandøren ansvarlig for hele den mislykkede forsendelsen. Det finnes kvalitetsstandarder for produksjon av detaljbokser for å holde disse feilene målbare og forebygges før den første pallen forlater fabrikken.
En detaljhandelsbokskvalitetsstandard er en skriftlig spesifikasjon som fastsetter minimum akseptabel ytelse for en boks på tvers av fem målbare kategorier: underlagsmaterialer, dimensjonstoleranser, trykk- og overflatefinish, strukturell styrke og forhandlerklar eller forskriftsmessig samsvar.
En standard blir først nyttig når den kan testes. "Konsekvent farge" betyr ingenting i en lagertvist; en avlesning som Delta E på 2,0 eller lavere betyr en spektrofotometer-sammenligning som begge sider kan verifisere mot det godkjente beviset. Det samme prinsippet gjelder for brettvekt, rillegrad, brettedybde, kompresjonsstyrke og limbinding.
Kvalitetsavtaler for detaljhandel viser normalt disse kategoriene som sjekkpunkter i leverandørens produksjonsplan:
Platekvalitet setter styrketaket til en boks før enhver trykking eller stansing starter, og derfor er materialverifisering den første sjekken i et detaljhandelskvalitetsprogram.
Foldekartonger bruker vanligvis 300 til 450 g/m2 hvitt kort. Høyere gramvekt gir stivere bretter og bedre stabling på en hylle; lavere ytrevekt passer til lettere pakker som blisterpakninger og kosmetikkkartonger. Korrugerte bokser er definert av rillekvalitet, fordi rillegeometri kontrollerer motstand mot kantknusing og demping.
Sammenleggbar kartong
Korrugert boks
En praktisk sammenligning av materialakseptkriterier ser slik ut:
| Materialattributt | Aksept for foldekartong | Aksept av bølgepapp |
| Styrevekt | 300 til 450 gsm hvitt kort | 125 til 250 gsm liner per side |
| Kalipersjekk | /- 0,03 mm per lag | Tilsvarer fløytespesifikasjonen |
| Fløytekarakter | Ikke aktuelt | E, B, C eller dobbelvegg |
| Styrkeprøve | Brett- og brettytelse | ECT og BCT |
| Typisk detaljbruk | PDQ, vindu, kosmetikkbokser | Frakt, post, utstilling |
Fargekonsistens er den mest synlige kvalitetsporten i produksjon av detaljbokser, og den aksepterte bransjereferansen er Delta E på 2,0 eller lavere mellom den godkjente prøven og produksjonsboksen.
Farge verifiseres med et spektrofotometer på en trykt kontrolllapp, ikke ved å sammenligne prøver under kontorbelysning. Flerfargeregistrering holdes normalt til 0,15 til 0,3 mm; utover det vises hvite kanter rundt tekst og fine linjer. Overflatefinish legger til separate akseptkriterier: laminering må ikke delaminere langs folden, UV-belegg må motstå gnidning uten fingeravtrykk, og varmstemplet folie må feste seg uten kantløfting.
Spesialoverflater hever kvalitetsnivået fordi finishen er en del av merkets hyllebudskap. En leverandør som driver nano UV-trykte maskekartonger i sølvpapp som et standardprodukt viser det at prosesskontrollen dekker både farge- og overflatelag. Spør hvordan skriveren håndterer farger på tvers av plater, prøvetrykk og trykkkurver når du kjøper det. metoden er forklart i vår guide til fargekonsistens i trykte papirkartonger .
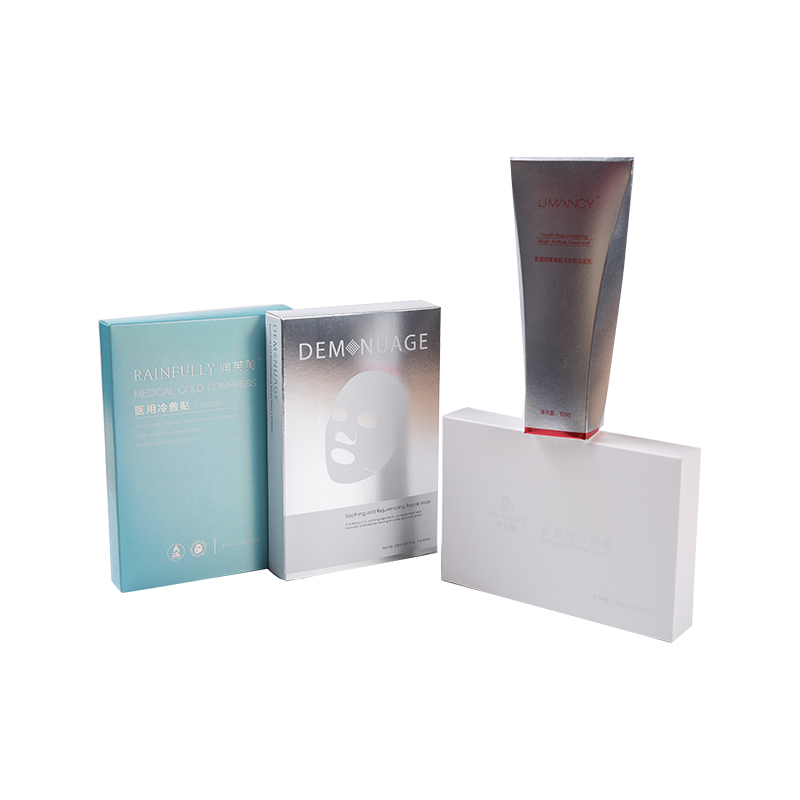 Engros Sølvpapp Nano UV-utskriftsmaske Papiremballasjekartongleverandør SuZhou New Century Is China Engros Sølvkartong Nano UV-trykkmaske Papiremballasje Kartongleverandører, Sølvpapp Nano UV P... Se produkt →
Strukturell kvalitet verifiseres ved måling og lasttesting, ikke ved visuell inspeksjon, fordi en boks kan se feilfri ut og fortsatt kollapse på butikkgulvet.
Die-cut toleranse er det første strukturelle sjekkpunktet. Foldekartonger holdes vanligvis til /- 0,5 mm på kritiske dimensjoner; skjermkritiske funksjoner som låsespalter, vindusåpninger og hengehull holdes ofte til /- 0,3 mm. Korrugerte bokser tillater /- 1 mm, men sammenlåsende paneler og utskyvningsfliker må fortsatt samsvare med godkjent prøve.
| Testparameter | Typisk detaljhandel aksept | Referansemetode |
| Utstansede dimensjoner | /- 0,5 mm (brettekartong) | Digital skyvelære |
| Krenk poengdybden | Tilsvarer godkjent prøve | Die-check måler |
| Edge crush (ECT) | 5,5 til 7,5 kN/m etter fløytekvalitet | ISO 3037 |
| Bokskomprimering (BCT) | Oppfyller oppgitt last | ISO 12048 |
| Limfugestyrke | Fiberrivning før separasjon | Manuell trekktest |
Kompresjonskrav avhenger av pallehøyde og forsendelsesavstand, så de hører hjemme i den skriftlige standarden i stedet for i en muntlig avtale. Beregningsrammen er dekket i vår veiledning til ECT, HSC og BCT i korrugerte bokser .
Standarder for detaljhandelsklar emballasje (RRP) krever at en boks flyttes fra forsendelseskartong til hylle uten omarbeiding, og dette kravet legger til kvalitetskriterier utover trykk og styrke.
En hylleklar kartong må åpnes uten å rive den trykte overflaten, brettes sammen til en stabil skjerm uten verktøy, stables uten å skli, og presentere merkeflaten riktig på alle synlige paneler. Kvalitetsverifiseringen fokuserer på foldetid, stabelstabilitet ved full belastning og paneljustering slik at skjermen ikke lener seg fremover under produktvekten. Supermarked-klare direkte utstillingsbokser holdes til denne standarden gjennom hele oppløpet, fordi en displayenhet deler salgsgulvet i stedet for lagergangen.
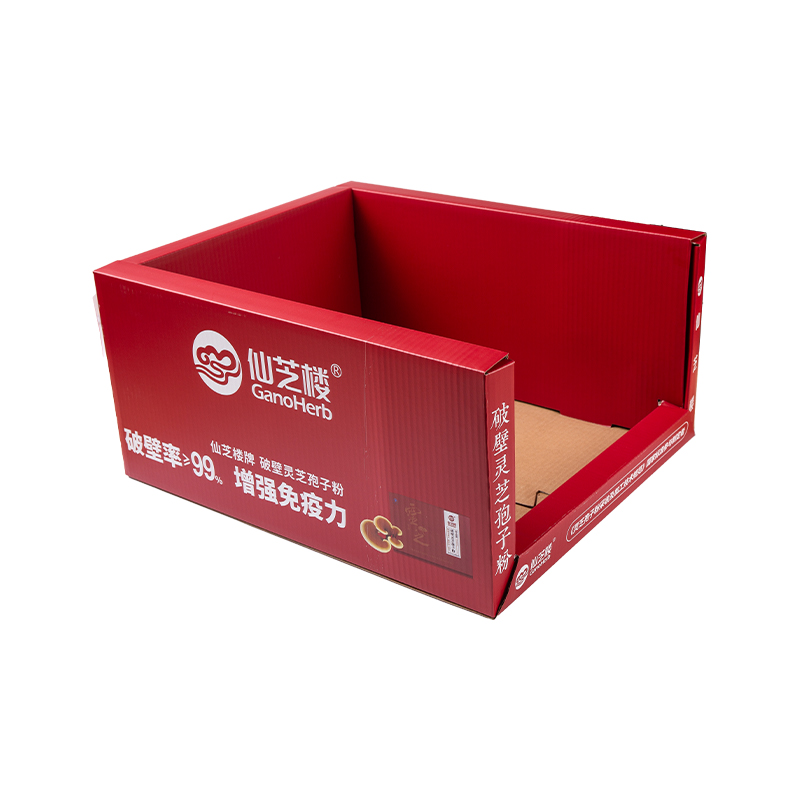 Engros Supermarked Display Printing Emballasjebokser Leverandører, Factory, Compa Som China Supermarket Display Printing Packaging Box Suppliers Factory and Company, Suzhou New Century Color Printing Co., Ltd Professio... Se produkt →
Definisjonen av forsyningskjeden er enkel og streng: salgsklar emballasje når hyllen med null ompakkingsarbeid.
En emballasjeleverandørrevisjon bør verifisere kvaliteten gjennom registreringer, målinger og prøvetesting, ikke gjennom et utstillingsrom med prototyper.
Hver produsent av bokser med et fungerende kvalitetssystem holder målte bevis for hver produksjonsbatch. Kjør følgende kontroller under en revisjon:
En leverandør som SuZhou New Century Color Printing Co., Ltd. kjører både foldekartong og korrugerte linjer under ett kvalitetssystem, noe som betyr noe når et detaljhandelsprogram kombinerer en hylleklar boks med en transportbeholder. For e-handelsbutikkmerker tilhører fraktboksen samme standard: a bølgepapp e-handel postboks med svak ECT eller løse dimensjoner øker kostnaden per forsendelse og skaderaten på samme tid.
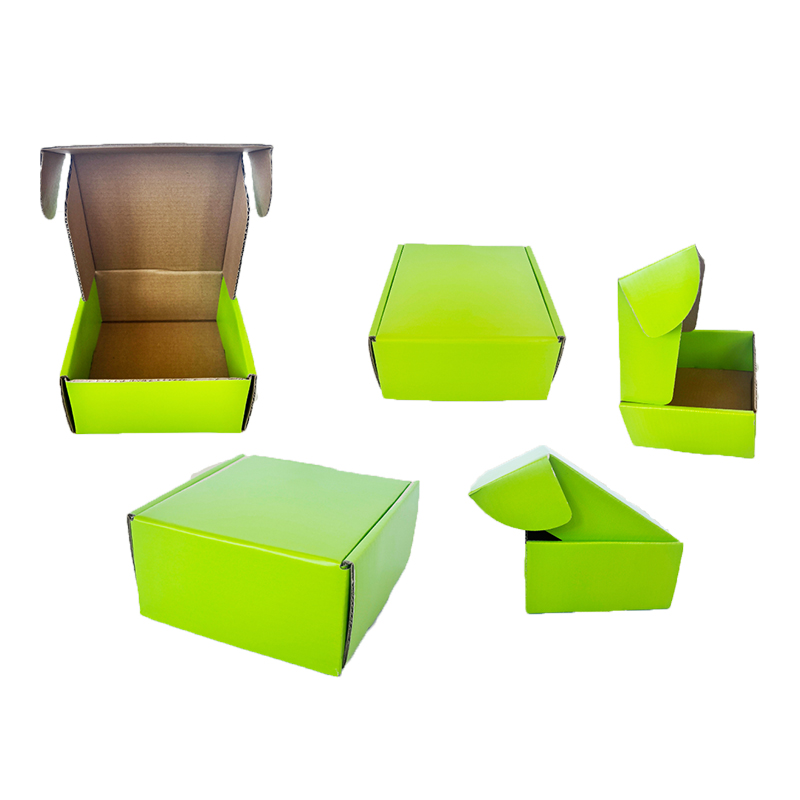 Engros e-handelspostutskrift Bølgeformet flykasse Flyfrakt P SuZhou New Century Is China Wholesale E-Commerce Mailer Printing Corrugated Airplane Box Aircraft Shipping Paper Box Suppliers, E-Commerc... Se produkt →
Materiale og strukturelle standarder betyr mest, fordi en boks som svikter på hyllen koster mer enn en boks som svikter på trykk. Strukturelle feil skader produkter, avbryter forsyningskjeden og genererer tilbakeføringer, mens utseendeproblemer forblir synlige, men problemer med lavere risiko.
For standard foldekartonger er /- 0,5 mm den typiske akseptgrensen for kritiske dimensjoner. Skjermkritiske funksjoner som låsespor, vindusåpninger og hengehull holdes ofte til /- 0,3 mm for å garantere stabil montering og justering på hyllen.
Fargekvaliteten verifiseres ved spektrofotometermåling mot godkjent bevis. Det aksepterte avviket er typisk Delta E på 2,0 eller lavere; avlesninger over 3.0 utløser normalt en forsendelsesstopp, en fullstendig inspeksjon og en omarbeidsbeslutning.
Ja. Forhandlere etterspør i økende grad plastfrie materialer, vannbaserte belegg og sertifiserte kartongkilder. Fordi en overgang til vannbaserte belegg endrer gnidningsmotstand og overflateoppførsel, må alle godkjente materialforandringer testes på nytt før de settes i produksjon.
E-handel Mailer Printing Corrugated Airplane Box Aircr... Se mer
PDQ Quick-Pack miljøvennlig emballasjepapirboks er ... Se mer
400g hvit pappskrevet og belagt lollipop pdq displaybo... Se mer
Den runde blåbærfruktgaveeske papiremballasjeboks med sek... Se mer
Copyright © SuZhou New Century Color Printing Co., Ltd. Spesialtrykte fargede bølgepappesker


